


Macchine per lo stampaggio ad iniezione servo
↵
Produttore di macchine per lo stampaggio a iniezione servo
La selezione di attrezzature per lo stampaggio a iniezione idraulica per la produzione di volumi medi-e-alti- richiede il bilanciamento di costi energetici, precisione, tempi di ciclo e longevità della macchina. La moderna tecnologia servo-idraulica elimina le inefficienze termiche ed elettriche dei tradizionali sistemi di pompe a-cilindrata fissa, fornendo al tempo stesso la stabilità del morsetto e la coppia elevata necessarie per le resine tecniche.
Questa guida tecnica illustra le specifiche prestazionali, le configurazioni idrauliche, le formule di dimensionamento e le opzioni meccaniche per team di ingegneri, responsabili degli approvvigionamenti e direttori delle operazioni di stabilimento che valutano macchinari per lo stampaggio a servoiniezione per lo scale-up industriale-o la modernizzazione delle strutture.


Panoramica della macchina per lo stampaggio a iniezione servo
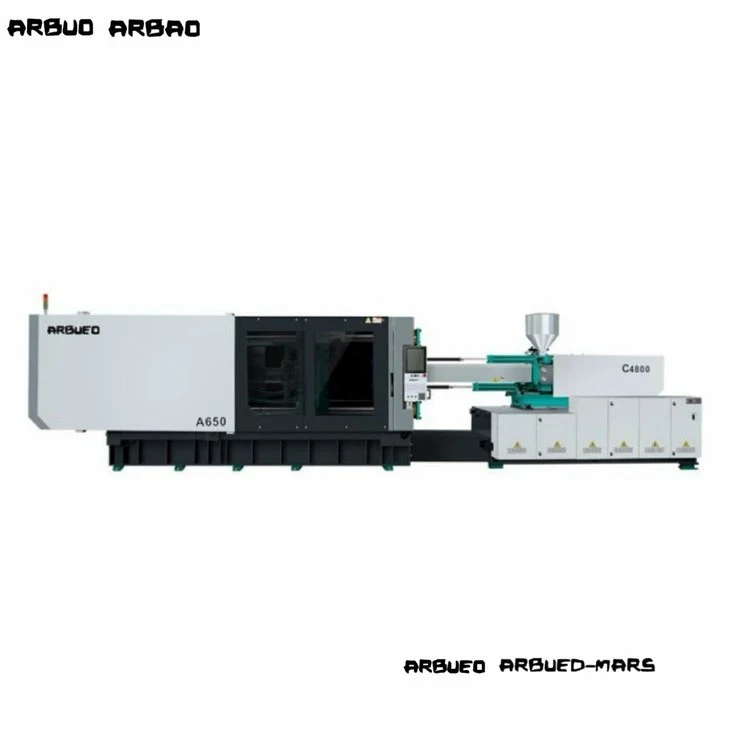
Una macchina per lo stampaggio a iniezione servo utilizza un sistema di servomotore dinamico a circuito chiuso per azionare pompe interne a cilindrata variabile o a ingranaggi fissi. A differenza delle macchine idrauliche convenzionali in cui i motori a induzione funzionano continuamente al numero di giri nominale indipendentemente dalla fase del processo, un sistema servo-modula istantaneamente la velocità e la coppia del motore in base alle richieste di pressione e flusso in tempo reale-.
Durante le-fasi di non azione-come il raffreddamento, la pausa dello stampo o l'espulsione robotica-il servomotore scende quasi a-zero giri/min. Questo spostamento operativo produce tre vantaggi principali:
Risparmio energetico:Riduce il consumo elettrico idraulico dal 30% al 70% rispetto ai sistemi standard a cilindrata fissa-.
Gestione termica:Riduce al minimo il riscaldamento per attrito del fluido idraulico, riducendo il fabbisogno di acqua nel radiatore dell'olio e prolungando la durata dell'olio.
Ripetibilità:Mantiene i tempi di risposta inferiori a 50 ms per la pressione di iniezione a circuito chiuso e il controllo della posizione, garantendo una variazione inferiore del peso tra iniezione e iniezione.
Configurazioni della macchina
UNITÀ DI INIEZIONE:
Servomotore e azionamento
Vite e cilindro nitrurati
Carrello con guida lineare
UNITÀ DI BLOCCAGGIO:
Doppia-Attiva/disattiva cinematica
Piastra in acciaio fuso (ottimizzata FEA)
Matrice idraulica automatica-Regolazione dell'altezza
SERVO-CENTRALE IDRAULICA:
Servomotore CA a magneti permanenti
Pompa ad ingranaggi interna
Controller di risposta-alta
Sistema a levetta-doppio- a cinque punti: ottimizza il vantaggio meccanico, offrendo una corsa rapida della piastra a bassa pressione e un'elevata forza di bloccaggio meccanico alla chiusura finale.
FEA-Piastre in ferro duttile ottimizzate: piastre in ferro a grafite sferoidale progettate con nervature strutturali a bassa-deflessione per garantire una distribuzione uniforme della pressione di serraggio sulla faccia dello stampo.
Sistema di lubrificazione automatica: distribuzione volumetrica centralizzata del grasso che fornisce lubrificante dosato alle boccole delle barre di collegamento e ai perni a ginocchiera, riducendo l'usura dei perni e la contaminazione da particelle.
Regolazione idraulica dell'altezza dello stampo-: regolazione dell'altezza della piastra-azionata da ingranaggi con monitoraggio dell'encoder digitale per modifiche rapide della configurazione dello stampo.
Carrello bilanciato a doppio-cilindro: i doppi cilindri di attuazione idraulica applicano forze assiali bilanciate al carrello della vite durante l'iniezione per evitare il disallineamento e l'inclinazione dell'ugello.
Vite e cilindro bimetallico/nitrurato: cilindro standard in acciaio nitrurato SACM 645 con opzioni per rivestimenti bimetallici in carburo di tungsteno-per resine tecniche riempite di vetro-.
Movimento del binario di guida lineare: i binari di guida a movimento lineare a basso-attrito sul carrello di iniezione riducono lo slittamento meccanico-durante il micro-dosaggio e il movimento di iniezione ad alta-velocità.
Elenco prodotti
Modello: A100 compatto
Forza di serraggio: 1.000 kN
Spazio-barra di collegamento (A x V): 360 x 360 mm
Capacità di iniezione (PS): 145 g
Pressione massima del sistema: 17,5 MPa
Applicazione target: piccoli componenti elettronici di precisione, connettori, sotto-assiemi
Modello: A170 standard
Forza di chiusura: 1.700 kN
Spazio-barra di collegamento (A x V): 460 x 460 mm
Capacità di iniezione (PS): 280 g
Pressione massima del sistema: 17,5 MPa
Applicazione target: componenti tecnici, custodie mediche, cappucci
Modello: A230 universale
Forza di chiusura: 2.300 kN
Spazio-barra di collegamento (A x V): 530 x 530 mm
Capacità di iniezione (PS): 450 g
Pressione massima del sistema: 17,5 MPa
Applicazione target: parti di elettrodomestici, beni di consumo, stampaggio con inserti
Modello: A290 Heavy-Duty
Forza di chiusura: 2.900 kN
Spazio-barra di collegamento (A x V): 620 x 620 mm
Capacità di iniezione (PS): 720 g
Pressione massima del sistema: 17,5 MPa
Applicazione target: rivestimenti interni automobilistici, raccordi per tubi industriali
Modello: A390 ad alto-volume
Forza di chiusura: 3.900 kN
Spazio-barra di collegamento (A x V): 710 x 710 mm
Capacità di iniezione (PS): 1.250 g
Pressione massima del sistema: 17,5 MPa
Applicazione target: contenitori-imbutiti, alloggiamenti di grandi dimensioni, coperture per automobili
Modello: A550 industriale
Forza di chiusura: 5.500 kN
Spazio-barra di collegamento (A x V): 830 x 830 mm
Capacità di iniezione (PS): 2.100 g
Pressione massima del sistema: 17,5 MPa
Applicazione target: pannelli strutturali di grandi dimensioni, casse, componenti automobilistici multi-cavità
Caratteristiche tecniche principali
Architettura di controllo BUS-a circuito chiuso:
La comunicazione tra controller-e-servo utilizza i protocolli EtherCAT o CANopen, mantenendo i cicli di risposta del loop di controllo inferiori a 1 ms.
Trasduttori lineari ad alta-precisione:
Encoder di posizione ottici/resistivi assoluti con risoluzione di 0,01 mm installati sugli assi di bloccaggio, iniezione ed espulsione per il feedback della posizione.
Zone di temperatura del cilindro PID:
Il controllo del riscaldamento SSR (Solid State Relay) multi-zona con algoritmi di autoregolazione PID-mantiene le tolleranze della zona barile entro +/- 1 gradi C.
Protezione dalla muffa a bassa-pressione:
Le impostazioni variabili di pressione e velocità monitorano la chiusura dello stampo; Gli algoritmi sensibili di rilevamento della coppia-attivano l'inversione immediata dello stampo se si incontra resistenza.
Interfacce di estrazione e svitamento del nucleo:
Sequenze di estrattori idraulici programmabili integrati (standard a 2 circuiti) con opzioni per motori di svitamento idraulici.
Sistema servoidraulico e gestione dell'energia
SEQUENZA DEL LOOP DI CONTROLLO DINAMICO:
System Controller ->Invia il comando digitale di velocità/pressione al servoazionamento
Servo Drive ->Controlla il servomotore CA a magnete permanente
AC Servo Motor ->Aziona la pompa a ingranaggi interna
Internal Gear Pump ->Alimenta gli attuatori idraulici
Pressure Transducer ->Invia feedback-in tempo reale sulla pressione/flusso al controller del sistema
Architettura del sistema
L'unità di potenza accoppia un motore sincrono a magnete permanente (PMSM) con una pompa a ingranaggi interna a basso-rumore. La pressione del sistema viene monitorata continuamente tramite un trasduttore digitale montato direttamente sul collettore di uscita della pompa.
Ciclo di controllo dinamico
Il controller della macchina calcola il flusso (Q) e la pressione (P) richiesti per la fase specifica della macchina (ad esempio, pressione di mantenimento, plastificazione o spostamento della piastra).
I segnali vengono inviati al servoazionamento tramite un bus di campo digitale.
Il servoazionamento regola la velocità del motore (n) per regolare il flusso e regola la coppia del motore (tau) per regolare la pressione del sistema.
La frequenza del circuito di feedback della pressione funziona a 2 kHz, riducendo istantaneamente il numero di giri del motore durante il mantenimento della pressione o il raffreddamento fino ai livelli di standby, evitando sprechi di energia sulle valvole di sicurezza.
Servo vs idraulico convenzionale
Convenzionale: motore a induzione CA (velocità costante)
Servo idraulico: servomotore a magnete permanente (velocità variabile)
Impatto: elimina l'assorbimento di potenza quando la macchina è inattiva.
Convenzionale: basale (100%)
Servo idraulico: riduzione dal 30% al 70%.
Impatto: minori costi operativi per scatto.
Convenzionale: Alto (il bypass della valvola di sicurezza genera calore)
Servoidraulico: basso (fornisce solo il volume di olio richiesto)
Impatto: riduce il carico del refrigeratore e ritarda l'ossidazione dell'olio.
Convenzionale: basale (100%)
Servo idraulico: riduzione dal 50% al 70%.
Impatto: riduce i requisiti di utilità della struttura.
Convenzionale: da +/- 0.5% a +/- 0.8%
Servoidraulico: da +/- 0.1% a +/- 0.3%
Impatto: riduce il tasso di scarto delle parti tecniche con-tolleranza ristretta.
Convenzionale: da 100 ms a 150 ms
Servoidraulico: inferiore a 40 ms
Impatto: avvio del ciclo e controllo della pressione più rapidi.
Convenzionale: da 75 dBA a 85 dBA
Servoidraulico: inferiore a 70 dBA
Impatto: migliora la conformità alla sicurezza ambientale in officina-.
Specifiche tecniche
Parametri meccanici generali (piattaforma rappresentativa A290)
Unità di bloccaggio:
Forza di chiusura: 2.900 kN
Corsa di apertura: 580 mm
Distanza tra i tiranti (H x V): 620 mm x 620 mm
Massimo. Altezza stampo: 650 mm
minimo Altezza stampo: 220 mm
Corsa dell'espulsore: 160 mm
Forza di espulsione: 77 kN
Unità di iniezione (dimensione vite B):
Diametro vite: 55 mm
Rapporto L/D: 20:1
Volume teorico di iniezione: 522 cm3
Peso del colpo (PS): 475 g
Velocità di iniezione: 210 cm3/sec
Massimo. Pressione di iniezione: 178 MPa
Velocità della vite (massima): da 0 a 190 giri/min
Trasmissione/Idraulica/Elettrica:
Pressione del sistema: 17,5 MPa
Potenza servomotore: 37 kW
Capacità della fascia riscaldante: 16,5 kW
Capacità serbatoio olio: 380 L
Dimensioni della macchina (L x P x A): 6,2 mx 1,6 mx 2,1 m
Peso della macchina a secco: 9,2 tonnellate
Come selezionare
Passaggio 1: calcolo della forza di serraggio
Passaggio 2: verifica delle dimensioni e del volume dell'iniezione
Passaggio 3: verifica dell'adattamento dimensionale (tirante-e luce diurna)
Passaggio 4: analisi della pressione di iniezione
Passaggio 5: valutazione del tasso di plastificazione
Passo 6: Configurazione dei circuiti idraulici ausiliari e centrali
Determinare il tonnellaggio richiesto della pinza in base all'area totale proiettata della parte più il sistema di guida, moltiplicato per la pressione specifica della cavità del polimero:
Forza di serraggio (kN)=[Area prevista (cm2) x Pressione nella cavità (bar) / 100] x Fattore di sicurezza (da 1,1 a 1,2)
Pressioni della cavità di riferimento:
Poliolefina (PE/PP): da 300 a 450 bar
Resine tecniche (PC, ABS, PA): da 500 a 800 bar
Confezione a parete-sottile: da 800 a 1.100 bar
Abbina la massa del pezzo alla capacità di iniezione della macchina. Selezionare una dimensione della vite in cui il volume di pallini richiesto (parte + guida) consuma dal 30% all'80% della capacità massima di pallini della canna:
Capacità del cilindro inferiore al 20%: rischio di degrado della resina a causa del tempo di permanenza eccessivo nel cilindro riscaldato.
Capacità della canna superiore all'80%: limita la consistenza della plastificazione e riduce l'uniformità termica tra pallini.
Verificare che la larghezza e l'altezza dello stampo rientrino nella distanza libera dalla barra di collegamento orizzontale e verticale (-(H x V).
Assicurarsi che le dimensioni minime e massime dell'altezza dello stampo siano adatte allo spessore dello stampo.
Verificare che la corsa di apertura minima fornisca spazio sufficiente per liberare le parti durante l'estrazione dell'utensileria dell'estremità-del-braccio del robot (EOAT).
Produzione e controllo qualità
Precisione di lavorazione della piastra:Le piastre sono lavorate su centri di lavoro a portale orizzontale CNC a 5 assi per garantire tolleranze complanari entro 0,05 mm sulle facce di montaggio.
Distensione dello stress e trattamento termico:I telai delle macchine e le fusioni delle piastre sono sottoposti a ricottura di distensione-da stress termico per prevenire la deformazione strutturale sotto carichi di serraggio nominali continui.
Test del sistema idraulico:I blocchi idraulici vengono sottoposti a pulizia ad ultrasuoni; i sistemi sono testati a una pressione di esercizio massima di 1,25x per verificare l'integrità della tenuta e il bypass di perdite interne pari a zero.
Allineamento della prova di prova:Ogni macchina completata viene sottoposta a un test di funzionamento a secco continuo obbligatorio di 48-ore-che controlla le impronte termiche del movimento, l'equilibrio delle deformazioni delle barre di collegamento e i limiti di rumore prima della spedizione.
Conformità agli standard di qualità:Prodotto secondo i sistemi di gestione della qualità ISO 9001; Conformità CE verificata per gli interblocchi di protezione meccanica, la sicurezza elettrica (EN 60204-1) e gli standard di sicurezza idraulica.

Componenti automobilistici
Parti target: rivestimenti delle porte, feritoie HVAC, coperture del motore
Requisiti: elevata resistenza strutturale, bassi segni di cedimento, consistenza dimensionale in tutti gli intervalli termici ambientali.
Resine: PP + 30% fibra di vetro, leghe ABS/PC, PA66.
Caratteristica chiave della macchina: profilo di velocità di iniezione multi-fase e opzioni di estrazione del nucleo per cursori di stampi complessi.
Elettrico ed elettronico
Parti target: alloggiamenti relè, morsettiere, telai di precisione
Requisiti: tolleranze strette, assenza di bava nelle linee di giunzione, azionamento preciso del perno.
Resine: PBT, LCP, ABS- ritardante di fiamma, policarbonato.
Caratteristica chiave della macchina: controllo della pressione di iniezione a circuito chiuso-a risposta elevata-per evitare un eccessivo-impaccamento delle micro-strutture.
Prodotti industriali ed edili
Parti interessate: raccordi per tubi, valvole, pressacavi
Requisiti: capacità di iniezione-profonda, elevata quantità di materiale fuso, imballaggio di parti a pareti spesse-senza formazione di vuoti.
Resine: PVC rigido, HDPE, PPR.
Caratteristica chiave della macchina: motori idraulici di plastificazione a coppia elevata-accoppiati con profili di vite bimetallici ottimizzati ad alta-usura.
Gruppi viti e cilindri specializzati:
Viti UPVC con elevata-cromatura e design della punta specializzati.
Canne bimetalliche integrali-resistenti alla corrosione-per la lavorazione di fluoropolimeri.
Geometrie delle teste di miscelazione (Maddock/perni di miscelazione) per la dispersione dei masterbatch.
Modifiche idrauliche:
Sistemi di iniezione ad alta velocità-assistiti da accumulatore-per applicazioni a pareti-sottili.
Configurazioni idrauliche indipendenti a doppia pompa- per il movimento simultaneo della pinza e la plastificazione (recupero parallelo).
Accumulatori idraulici per una rapida risposta alla velocità di iniezione.
Opzioni di automazione e interfaccia:
Interfacce di automazione robot EUROMAP 63 o SPI.
Protocolli di interfaccia di sicurezza EUROMAP 73 / ANSI B11.20 per l'integrazione robotica.
Integrazione del controller-del canale caldo direttamente sullo schermo HMI della macchina.

Macchine correlate
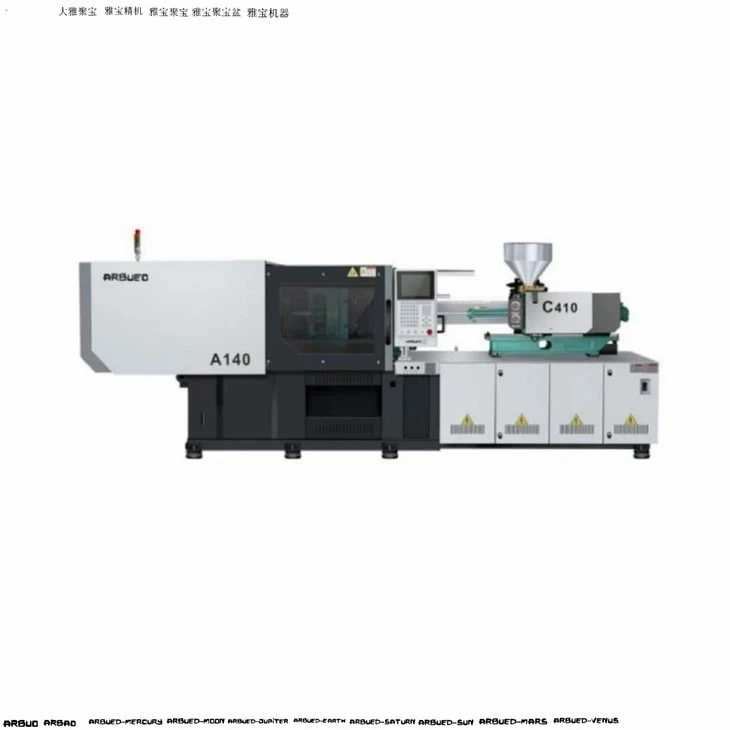
Macchine per lo stampaggio a iniezione servo-ad alta velocità: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s) e cinematica a ginocchiera rapida.
Due-macchine per lo stampaggio a iniezione servoa piastra:Progettato per parti strutturali di grandi dimensioni (da 800 T a 3500 T), offre un ingombro ridotto, una corsa di apertura estesa e un bloccaggio idraulico diretto.
Macchine multi-materiale/due-colori:Dotato di unità di iniezione doppie (configurazioni a L-a forma di parallelo o Piggyback) e tavole rotanti integrate per lo stampaggio multi-iniezione.
Macchine per lo stampaggio ad iniezione servo verticale:Design di bloccaggio verticale e iniezione verticale ottimizzati per operazioni di stampaggio con inserti manuali o automatizzate.
Domande frequenti

Richiedi un preventivo
Hai bisogno di assistenza per selezionare il tonnellaggio corretto delle pinze, le dimensioni delle viti o l'interfaccia ausiliaria per la tua linea di stampaggio? Fornisci le specifiche di produzione di seguito per ricevere una proposta tecnica dettagliata, un disegno del layout della macchina e un preventivo.
Dimensioni della parte target (L x L x A mm):
Tipo e grado di resina plastica:
Peso della parte (g) e numero di cavità:
Tempo di ciclo stimato/richiesto (sec):
Standard di tensione dell'impianto (ad esempio, 480 V 3PH 60 Hz/400 V 3PH 50 Hz):
Gli ingegneri del supporto tecnico sono disponibili per eseguire la convalida del layout dello stampo e i calcoli del tonnellaggio delle morse prima dell'effettuazione dell'ordine.
Siamo produttori e fornitori professionali di macchine per stampaggio a iniezione servo in Cina, specializzati nella fornitura di servizi personalizzati di alta qualità. Vi diamo un cordiale benvenuto alle macchine per lo stampaggio a iniezione servo all'ingrosso in vendita qui dalla nostra fabbrica. Per una consulenza sui prezzi, contattateci.