


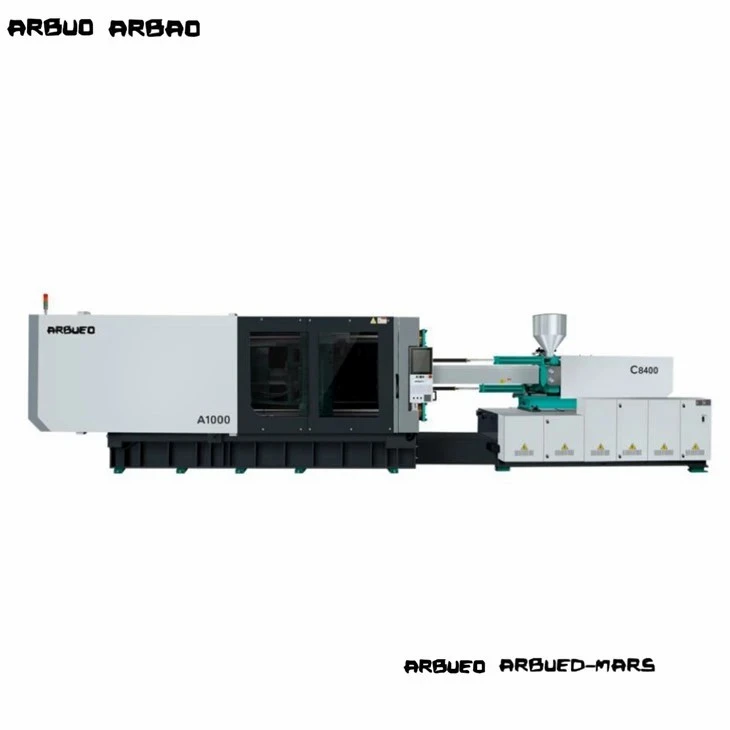
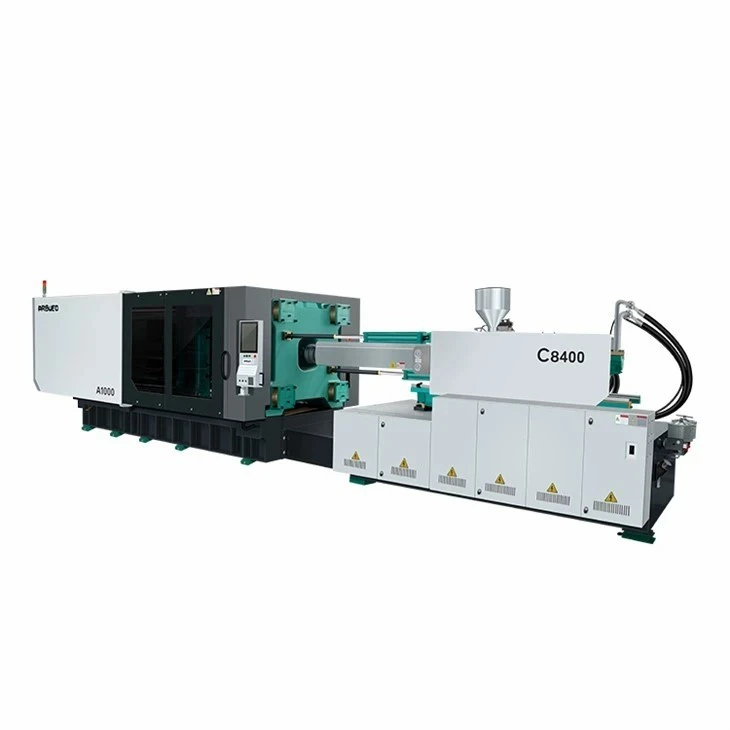
Grandi macchine per lo stampaggio ad iniezione
Produttore di grandi macchine per lo stampaggio a iniezione
Large injection molding machines (clamping force >= 450 tonnellate / 4.500 kN) lavorano componenti termoplastici sfusi nei settori automobilistico, degli imballaggi, della logistica e degli elettrodomestici. Il funzionamento di stampi pesanti richiede rigidità strutturale, parallelismo preciso delle piastre, movimento stabile delle piastre e architetture di azionamento idrauliche o ibride-efficienti dal punto di vista energetico.
Questa guida fornisce configurazioni tecniche, dimensioni della piastra, spaziatura delle-barre e capacità di iniezione sulle nostre piattaforme di macchinari-di tonnellaggio pesante. Assiste produttori di utensili, ingegneri di produzione e direttori degli approvvigionamenti nel far corrispondere le dimensioni dello stampo, i requisiti di flusso di resina e gli obiettivi di tempo di ciclo con le specifiche della macchina.


Panoramica della macchina per lo stampaggio a iniezione di grandi dimensioni
I sistemi di stampaggio a iniezione di-tonnellaggio pesante utilizzano strutture ibride a due-piastre idrauliche/servo-elettriche o meccanismi di bloccaggio meccanici a doppia ginocchiera a cinque-punti-ottimizzati.
Architettura di bloccaggio
Sistemi a due- piastre: utilizzano cilindri di traslazione idraulici diretti per il movimento della piastra ad alta-velocità, combinati con quattro dadi di bloccaggio della barra-e cilindri idraulici di tonnellaggio a-corsa breve. Questo design elimina l'usura dei collegamenti di attivazione/disattivazione, riduce l'ingombro della macchina dal 20% al 30% rispetto alle configurazioni a tre-piastre e fornisce accesso posteriore senza ostacoli per l'estrazione automatizzata delle parti.
Sistemi di ginocchiera a cinque-punti: utilizzano collegamenti meccanici bilanciati azionati da unità servo-idrauliche. Questi sistemi garantiscono un movimento rapido della piastra, una decelerazione cinetica naturale prima del contatto con lo stampo e un blocco ad alta efficienza energetica durante le fasi di raffreddamento.
Architettura dell'iniezione
Le unità di iniezione bilanciate a doppio-cilindro eliminano la coppia di inclinazione sulle guide lineari durante l'iniezione ad alta-pressione (fino a 2.200 bar).
I gruppi vite e cilindro nitrurati o bimetallici gestiscono resine rinforzate con fibra di vetro- (PP-GF30, PA66-GF30), leghe strutturali e polimeri riciclati.
I sistemi di pompe idrauliche servo-elettriche o a cilindrata variabile-forniscono un controllo preciso della velocità e della pressione a circuito chiuso-, mantenendo la ripetibilità dell'iniezione entro +/- 0.1%.
Gamma macchine
Le nostre attrezzature di grande-tonnellaggio sono classificate in quattro linee strutturali distinte in base alla forza di bloccaggio, al sistema di trasmissione e alle applicazioni target:
|
Serie |
Gamma della forza di serraggio |
Sistema a morsetto |
Tipo di unità |
Focus tecnico primario |
|
Serie HT-T |
450T - 1,000T |
Commutatore a 5 punti |
Servo-idraulico |
Pezzi generici di grandi dimensioni, contenitori-imbutiti, casse industriali. |
|
Serie HD-TP |
600T - 3,200T |
Due-Piastra |
Servo-Idraulico/Ibrido |
Paraurti automobilistici, cruscotti, pallet di grandi dimensioni, installazioni a ingombro ridotto. |
|
Serie HS-PET |
450T - 800T |
Attiva/disattiva-servizi pesanti |
Servo ad alto-flusso |
Produzione di preforme in PET (fino a 128 cavità), unità specializzate di plastificazione-a coppia elevata. |
|
HE-Serie elettrica |
450T - 900T |
Servo-Elettrico |
Completamente elettrico/ibrido |
Imballaggi medicali per camere bianche, guide luminose ottiche, parti automobilistiche a pareti sottili ultra-sottili-. |
Elenco prodotti
Macchina per stampaggio a iniezione a due piastre HD-600TP
Forza di chiusura: 6.000 kN (600 Ton)
Spazio-barra di collegamento (A x V): 920 x 850 mm
Massimo. Peso del colpo (PS): 2.850 g
Diametro vite: 80/90/100 mm
Caratteristica principale: design compatto con meccanismo di barra di-blocco diretto-; include il controllo proporzionale a ciclo chiuso-per le sequenze di estrazione-core.
Macchina a ginocchiera a cinque punti HT-800T
Forza di chiusura: 8.000 kN (800 Ton)
Spazio-barra di collegamento (A x V): 1.060 x 980 mm
Massimo. Peso del colpo (PS): 4.320 g
Diametro vite: 95/105/115 mm
Caratteristica fondamentale: piastre di tipo scatolato ad elevata rigidità- progettate tramite analisi degli elementi finiti (FEA) per ridurre al minimo la deflessione della piastra in condizioni di tonnellaggio elevato.
Macchina a due piastre HD-1200TP
Forza di chiusura: 12.000 kN (1.200 tonnellate)
Spazio-barra di collegamento (A x V): 1.320 x 1.200 mm
Massimo. Peso del colpo (PS): 7.800 g
Diametro vite: 115/125/135 mm
Caratteristica fondamentale: retrazione automatica-della barra di collegamento (lato superiore non-dell'operatore) per il caricamento laterale-semplificato di attrezzature automobilistiche di grandi dimensioni.
Macchina a due piastre di qualità automobilistica HD-1800TP-
Forza di chiusura: 18.000 kN (1.800 tonnellate)
Spazio-barra di collegamento (H x V): 1.600 x 1.450 mm
Massimo. Peso del colpo (PS): 14.200 g
Diametro vite: 140/155/170 mm
Caratteristica fondamentale: profilazione di iniezione multi-fase con controllo sequenziale e sincronizzato degli otturatori (fino a 16 zone pneumatiche/idrauliche).
Macchina industriale pesante HD-2500TP
Forza di chiusura: 25.000 kN (2.500 tonnellate)
Spazio-barra di collegamento (H x V): 1.900 x 1.700 mm
Massimo. Peso del colpo (PS): 22.500 g
Diametro vite: 165/180/200 mm
Caratteristica fondamentale: Doppi cilindri di plastificazione con opzione di azionamento elettrico della vite; in grado di fondere polimeri in continuo-volume elevato per contenitori e pallet per rifiuti logistici.
Macchina strutturale ultra-grande HD-3200TP
Forza di chiusura: 32.000 kN (3.200 Tonnellate)
Spazio-barra di collegamento (H x V): 2.200 x 1.950 mm
Massimo. Peso del colpo (PS): 35.000 g
Diametro vite: 190/210/230 mm
Caratteristica principale: struttura della piastra rinforzata con compensazione attiva dell'inclinazione della piastra, progettata per modanature esterne automobilistiche a più cavità e camere di servizio civile.
Caratteristiche tecniche principali
Rigidità della struttura di bloccaggio e analisi degli elementi finiti (FEA)
La deformazione della piastra sotto il tonnellaggio massimo provoca bave di stampo, usura della linea di partizione e spessore delle pareti non-uniforme.
Le piastre sono dotate di rinforzo del telaio a scatola- progettato tramite FEA per distribuire uniformemente la forza di serraggio sull'intera superficie di montaggio dello stampo.
Il parallelismo della piastra rimane all'interno<= 0.08 mm/m under 100% clamping loads.
I tiranti in acciaio ad alta resistenza-cromato-42CrMo-sono sottoposti a indurimento a induzione e a test non-distruttivi a ultrasuoni (NDT) per prevenire rotture da fatica sotto sollecitazioni di carico cicliche.
Architettura servo-azionamento idraulico
Azionato da servomotori sincroni a magneti permanenti accoppiati con pompe a ingranaggi interni.
Tempo di risposta per la regolazione dinamica della pressione e della velocità:<= 30 ms.
Il consumo di energia è ridotto dal 30% al 55% rispetto alle tradizionali macchine con pompa-a cilindrata variabile, poiché la velocità del motore scende quasi a zero durante le fasi di mantenimento e raffreddamento.
Sistema di plastificazione e resistenza all'usura
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 alta tensione).
Opzione bimetallica (resine abrasive/corrosive): rivestimento in lega a base di nichel-all'interno della canna, abbinato a un rivestimento spray in carburo di tungsteno-aletta della vite saldata (durezza 60 - 65 HRC) per un carico di fibra di vetro fino al 30%.
La geometria della vite barriera con elementi di miscelazione dispersivi e distributivi garantisce l'omogeneità termica della fusione entro +/- 1.5 gradi C.
Interfaccia di controllo idraulico e automazione di precisione
Le valvole proporzionali controllano la decelerazione di apertura/chiusura dello stampo, l'estrazione delle anime e le sequenze di espulsione.
Le reti di comunicazione industriale EtherCAT/CANbus si interfacciano direttamente con trasduttori lineari (risoluzione di posizione 0,01 mm).
Le interfacce standard Euromap 63/Euromap 73 consentono l'integrazione plug{2}}and{3}}play con robot con ingresso superiore-, raccoglitori di materozze con ingresso laterale-, sistemi di bloccaggio magnetico dello stampo e controller sequenziali dei canali caldi.
Forza di chiusura, dimensione dello stampo e capacità di iniezione
Per abbinare uno stampo alla macchina corretta è necessario valutare l'area prevista, l'altezza dello stampo, la distanza tra le colonne-e la densità della resina.
Forza di bloccaggio (kN)=[Area prevista del sistema parte e guida (cm2) x Pressione media della cavità (bar)] / 100
Polimeri ad alta viscosità (ad es. PC, PMMA, PA-GF): richiedono pressioni medie nella cavità di 400 - 700 bar.
Polimeri a bassa viscosità (ad es. PP, PE, PS): richiedono pressioni medie nella cavità di 250 - 450 bar.
Spazio tra i-barri di collegamento (H x V): le distanze orizzontali e verticali tra i-barri di collegamento devono superare le dimensioni della piastra esterna dello stampo, a meno che la macchina non sia dotata di funzionalità di estrazione dei tiranti-superiori.
Intervallo altezza stampo (Min/Max): l'altezza totale della pila dello stampo deve rientrare rigorosamente entro la capacità di luce naturale della macchina:
Luce diurna massima=Altezza massima dello stampo + Corsa di bloccaggio
Corsa e forza dell'espulsore: assicurati che i perni dell'espulsore idraulico siano allineati con le piastre di espulsione dello stampo e forniscano una forza sufficiente per rimuovere le parti-imbutite in profondità.
Per mantenere la stabilità termica ed evitare la degradazione del polimero:
Massa minima dei colpi: deve superare il 20% della capacità teorica totale dei colpi.
Massa massima dei pallini: non deve superare l'80% della capacità teorica totale dei pallini (calcolata in densità equivalente PS rho=1.05 g/cm3).
Fattore di regolazione della densità della resina:
Capacità di iniezione effettiva (resina)=Capacità di iniezione PS x (densità di fusione della resina target/densità di fusione di PS)
Specifiche tecniche
|
Parametro |
Unità |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Forza di serraggio |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Colpo di apertura |
mm |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Distanza tra i- tiranti (H x V) |
mm |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Massimo. Luce del giorno |
mm |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
minimo /Massimo. Altezza dello stampo |
mm |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Diametro della vite (opzione B-) |
mm |
90 |
105 |
125 |
155 |
180 |
210 |
|
Rapporto L/D (opzione B-) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Volume di iniezione |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Peso del colpo (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Pressione di iniezione (vite B-) |
sbarra |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Massimo. Velocità della vite |
giri/min |
160 |
140 |
120 |
105 |
90 |
75 |
|
Forza di espulsione |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
Corsa dell'espulsore |
mm |
250 |
300 |
350 |
400 |
450 |
500 |
|
Capacità del serbatoio dell'olio |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Come selezionare
La scelta delle attrezzature per l'iniezione di-tonnellaggio pesante richiede la valutazione dei requisiti infrastrutturali meccanici, termici e dell'impianto. Seguire questa sequenza di verifica tecnica:
Calcolare i requisiti di tonnellaggio minimo:
Stimare la superficie totale prevista (inclusi i canali freddi) e moltiplicarla per la pressione di picco della cavità specifica del materiale-.
Controllare le dimensioni fisiche dell'attrezzatura:
Verificare che le dimensioni esterne dello stampo passino attraverso lo spazio-della barra di collegamento. Assicurarsi che l'altezza della pila rientri tra i limiti di altezza minima/massima di chiusura-della piastra.
Valutare le richieste di resina e plastificazione:
Selezionare la vite standard rispetto a quella bimetallica in base agli additivi abrasivi (GF/Talc). Abbina il rapporto L/D e i requisiti di coppia per garantire la corretta omogeneità della fusione senza taglio della catena polimerica.
Controllare i servizi di fabbrica e le capacità del piano:
Verificare la capacità di potenza del trasformatore per i carichi di picco del motore e del riscaldamento. Valutare la capacità di sollevamento del carroponte rispetto al peso massimo dei componenti dello stampo/della macchina e ispezionare lo spessore della soletta per supportare carichi statici pesanti.
Definire le interfacce core-pull e di automazione:
Determina i circuiti di trazione del nucleo idraulico necessari-e seleziona i protocolli di interfaccia Euromap (Euromap 63, 73 o 84) per l'automazione robotica.
Applicazioni
Settore automobilistico
Parti: paraurti anteriore e posteriore, moduli di rivestimento delle portiere, cruscotti, rivestimenti dei passaruota.
Resine: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Requisito tecnico: bassa deflessione del morsetto per evitare bave su linee di giunzione larghe, integrazione di otturatori sequenziali per il controllo della linea di saldatura-, funzione nucleo-posteriore per lo stampaggio di schiuma microcellulare (processo Mucell).
Imballaggio e logistica industriale
Parti: casse di spedizione riutilizzabili- pesanti, scatole agricole, contenitori pieghevoli da 1.000 litri, pallet di plastica.
Resine: polietilene ad alta-densità (HDPE), copolimeri di polipropilene (PP-C).
Requisito tecnico: elevata capacità di plastificazione (kg/h) per operazioni a ciclo rapido e continuo; sequenze di estrazione del nucleo-multistadio-per nuclei di diapositive complessi.
Elettrodomestici di consumo e servizi ambientali
Parti: vasche esterne della lavatrice, strutture principali del condizionatore d'aria, contenitori per rifiuti urbani da 120 L/240 L, camere di accesso ai cavi.
Resine: HDPE, PP, ABS strutturale.
Requisito tecnico: rigidità strutturale per resistere a lunghi cicli di raffreddamento senza deformazione termica; sistemi di espulsione idraulica multi-punto.
Produzione, installazione e messa in servizio
Produzione di precisione in impianti
Le strutture pesanti vengono sottoposte a ricottura di distensione-in forni digitali per trattamento termico-prima della lavorazione.
Le superfici delle piastre e i fori delle-barre di collegamento vengono lavorati in un'unica configurazione su grandi frese CNC a pavimento-per preservare le tolleranze geometriche.
Controllo qualità e test di accettazione in fabbrica (FAT)
Ogni macchina viene sottoposta a un ciclo di test di funzionamento a secco di 24- ore alla massima velocità operativa prima della spedizione.
Gli interferometri laser verificano l'allineamento della piastra e la ripetibilità del movimento. Le linee idrauliche sono sottoposte a test di pressione-a 1,5 volte la pressione di esercizio per evitare perdite.
Logistica, installazione e test di accettazione in sito (SAT)
Logistica: spediti come sottogruppi modulari-(unità di bloccaggio, unità di iniezione, gruppo idraulico) su contenitori flat-rack e open-top.
Installazione: livellamento di precisione utilizzando supporti a cuneo- per carichi pesanti su pavimenti in cemento industriale rinforzato (spessore minimo del cemento: 250 - 300 mm).
Messa in servizio: la verifica in-sito include il lavaggio della pulizia dell'olio idraulico (standard ISO 4406 16/14/11), la calibrazione delle zone di riscaldamento, l'allineamento dei blocchi delle colonne-e il test di integrazione completa con l'attrezzatura e l'automazione dello stampo del cliente.
Personalizzazione e OEM
Offriamo modifiche meccaniche, idrauliche e software su misura per integrare le nostre grandi macchine in celle di produzione specializzate:
Luce diurna estesa e altezza dello stampo aumentata:Estensioni della piastra e tiranti allungati-per applicazioni di stampaggio-profondo (ad es. bidoni della spazzatura, serbatoi profondi).
Sistemi di tiraggio-di tiranti:L'estrazione idraulica-della barra di collegamento in posizione superiore o laterale consente il caricamento orizzontale dello stampo laddove lo spazio libero del carroponte è limitato.
Unità di plastificazione specializzate:
Canne bimetalliche ad alta-usura per la gestione di un carico fino al 50% di fibra di vetro o riempitivo minerale.
Viti resistenti alla corrosione-(Inconel o acciaio cromato-) per la lavorazione di PVC e polimeri-ritardanti di fiamma.
Botti ventilati per la lavorazione di resine igroscopiche senza pre-essiccazione.
Aggiornamenti multi-materiale/co-iniezione:Unità di iniezione secondaria modulari (piggyback, a L-a forma di disposizione verticale) con controllo della tavola rotante integrato per lo stampaggio multi-iniezione.
Macchine correlate
Per supportare esigenze di lavorazione specializzate, offriamo piattaforme di macchine complementari:
Tutte le-macchine elettriche per lo stampaggio a iniezione (100T - 450T):
Sistemi ultra-precisi e pronti per le camere bianche-progettati per componenti medici e ottici con zero rischi di contaminazione da olio.
Macchine multi-colore/multi-componente (150T - 1,600T):
Tavole rotanti o piastre indicizzate integrate per illuminazione automobilistica multi-materiale e guarnizioni-a presa morbida.
Sistemi di preforme PET (250T - 800T):
Piattaforme ad alta velocità-costruite ad alta-velocità dotate di unità di plastificazione a-coppia elevata, tecnologia a piastre refrigerate e automazione post-di raffreddamento dedicata.
Attrezzature ausiliarie e automazione:
Servo robot, sistemi centralizzati di trasporto del materiale, miscelatori gravimetrici e termoregolatori dello stampo calibrati per una produttività di resina ad alto-volume.
Domande frequenti
Siamo produttori e fornitori professionali di grandi macchine per stampaggio a iniezione in Cina, specializzati nella fornitura di servizi personalizzati di alta qualità. Vi diamo un cordiale benvenuto alle macchine per lo stampaggio a iniezione di grandi dimensioni all'ingrosso in vendita qui dalla nostra fabbrica. Per una consulenza sui prezzi, contattateci.