


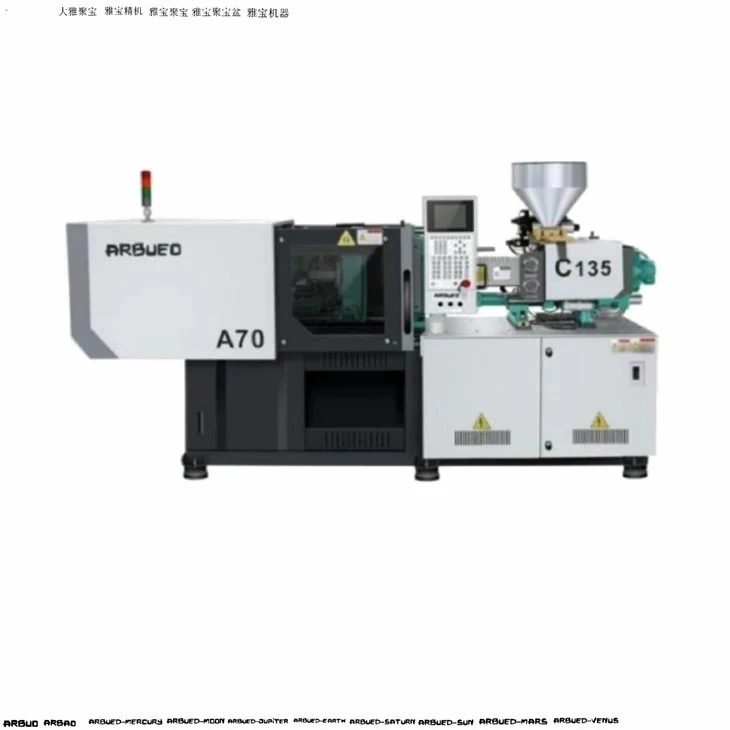


Macchina per lo stampaggio a iniezione ibrida ad alta-velocità
Le macchine per lo stampaggio a iniezione ibrida ad alta-velocità integrano servoazionamenti elettrici per il bloccaggio e la plastificazione con sistemi idraulici di precisione per l'iniezione ad alta-pressione e i movimenti dell'estrattore. Questa configurazione di azionamento combina l'accelerazione dinamica, la precisione di posizionamento e l'efficienza energetica del movimento elettrico con l'elevata densità di forza e la potenza di tenuta idraulica richiesti per la produzione a pareti sottili e a ciclo veloce-.
Progettate appositamente per tempi di ciclo brevi (meno di-3 secondi negli imballaggi e dispositivi medici monouso) e tolleranze rigorose-dello spessore delle pareti, queste macchine ottimizzano il consumo di energia fino al 50% rispetto alle tradizionali piattaforme completamente idrauliche, pur mantenendo un funzionamento continuo e pesante-in ambienti di produzione a cavità multiple.
Specifiche chiave
Di seguito sono riportati i parametri tecnici principali della gamma di piattaforme ibride ad alta-velocità standardizzate:
|
Parametro tecnico |
Unità |
Intervallo di valori standard |
Note/Condizioni |
|
Forza di serraggio |
kN (tonnellata) |
1,800 - 6,500 (180 - 650 T) |
Meccanismo di attivazione/disattivazione della leva- |
|
Velocità di iniezione |
mm/s |
300 - 800 |
Accumulatore idraulico dinamico assistito |
|
Opzioni diametro vite |
mm |
32 / 38 / 45 / 52 / 60 |
Selezione nitrurato/bimetallico |
|
Rapporto L/D |
L/D |
20:1 - 24:1 |
Ottimizzato per l'omogeneità della fusione |
|
Massimo. Pressione di iniezione |
sbarra |
2,000 - 2,500 |
Dipende dall'applicazione- |
|
Tempo del ciclo di asciugatura |
s |
1.2 - 2.1 |
Norme EUROMAP 6 |
|
Dimensioni della piastra (A x V) |
mm |
Da 780x780 a 1.350x1.350 |
Disposizione scanalatura a T-standardizzata |
|
-Liquidazione del tirante |
mm |
Da 530x530 a 920x920 |
Consente un ampio adattamento dello stampo multi-cavità |
|
Forza/corsa dell'espulsore |
kN/mm |
50-120 / 150-220 |
Azionamento servo-idraulico o elettrico |
|
Alimentazione del sistema |
V/Hz |
380-480 V, trifase, 50/60 Hz |
Configurabile secondo gli standard regionali |
Caratteristiche principali
Architettura del servoazionamento ibrido:I servomotori elettrici CA alimentano la rotazione della vite (dosaggio) e i movimenti del morsetto in modo indipendente, consentendo la plastificazione simultanea durante il raffreddamento dello stampo senza degradazione dell'olio idraulico.
Accumulatore-Unità di iniezione assistita:I doppi accumulatori idraulici forniscono portate istantanee per un avanzamento del fronte di fusione a velocità ultra-elevata-eliminando colpi brevi su spessori delle pareti inferiori a 0,4 mm.
Piastra rigida e geometria della levetta:Le strutture delle piastre ottimizzate per l'analisi degli elementi finiti (FEA)-riducono al minimo la deflessione sotto la massima forza di serraggio, proteggendo precise linee di giunzione multi-cavità.
Controllo del movimento a ciclo chiuso-:Il feedback in tempo reale- tramite encoder lineari ottici garantisce ripetibilità entro +/- 0.01 mm per i punti di transizione dell'iniezione e le posizioni di bloccaggio.
Rigenerazione Energetica Integrata:L'energia cinetica generata durante le fasi di decelerazione dei movimenti della pinza viene convertita e reimmessa nell'unità di azionamento del bus DC.
Configurazione della macchina
Meccanismo di bloccaggio:Sistema a ginocchiera-doppia-a cinque punti azionato da un servomotore CA dedicato con lubrificazione centralizzata automatica e monitoraggio digitale della forza di bloccaggio.
Unità di iniezione:Slitta di iniezione montata su guida lineare-azionata da doppi cilindri idraulici supportati da accumulatori a sacca-caricati di azoto per una risposta rapida-al passo.
Sistema di plastificazione:Canna bimetallica abbinata a un servoazionamento elettrico-a coppia elevata per un dosaggio a-giri elevati indipendente dal carico del sistema idraulico.
Collettore idraulico:Valvole proporzionali montate direttamente adiacenti ai cilindri di iniezione per ridurre al minimo il ritardo del fluido idraulico e la caduta di pressione.
Sistema di controllo:Interfaccia PLC industriale con display multi-touch da 15-pollici, che supporta il monitoraggio della curva di processo in tempo reale, l'integrazione EUROMAP 63/77 e il monitoraggio SPC.
Vantaggi tecnici specifici del prodotto-
Controllo del movimento simultaneo
L'azionamento elettrico a vite consente la plastificazione continua mentre il morsetto si apre, espelle le parti e si chiude. Ciò elimina il tempo di plastificazione dalla fase totale del ciclo, risparmiando da 0,5 a 2,5 secondi per colpo a seconda dello spessore della parete della resina.
Gestione precisa della temperatura di fusione
Il controllo elettrico indipendente del dosaggio mantiene costante la coppia della vite e la contropressione indipendentemente dai profili di velocità di iniezione. La degradazione termica delle resine tecniche sensibili al taglio-è impedita tramite fasce riscaldanti in ceramica multi-zona PID combinate con la commutazione del relè a stato solido- (+/- 1 precisione di controllo grado C).
Stabilità del fluido termico
Poiché la potenza idraulica è riservata esclusivamente ai movimenti ad alta-forza di breve-durata (blocco di iniezione e bloccaggio), il carico termico dell'olio idraulico è ridotto al minimo. Temperature di esercizio dell'olio più fredde (mantenute al di sotto di 45 gradi C) prolungano la durata della tenuta idraulica, riducono i tassi di ossidazione dell'olio e riducono la domanda di energia del refrigeratore.
Applicazioni tipiche
Imballaggi e contenitori
Contenitori e coperchi per alimenti a pareti-sottili: spessore delle pareti fino a 0,35 mm; Stampi da 4 a 32 cavità con tempi di ciclo inferiori a 3,0 secondi.
Sistemi di chiusura e cappucci: stampi ad alta-cavitazione che richiedono movimento multiasse continuo-(opzioni di etichettatura e svitamento nello-stampo).
Prodotti monouso per la medicina e la sanità
Barilotti di siringhe e puntali per pipette: alta precisione e tolleranze senza bave-eseguite all'interno di ambienti cleanroom di Classe 8.
Provette per il prelievo del sangue: stampaggio a cavitazione ad alta- PET/PP con rigorosa consistenza dimensionale.
Componenti elettronici e automobilistici di precisione
Connettori e telai degli alloggiamenti: alloggiamenti elettrici in PBT/PA66 riempiti di vetro-con pareti sottili-che richiedono pressioni di iniezione elevate per completare il riempimento senza segni di risucchio.
Compatibilità dei materiali
Polipropilene (PP) e polietilene (PE):Qualità ad alto MFI ottimizzate per l'iniezione a pareti sottili-a ciclo ultraveloce.
Polistirene (GPPS/HIPS) e ABS:Elevata chiarezza ottica o parti ad-impatto elevato che richiedono transizioni precise-della pressione di tenuta.
Policarbonato (PC) e poliammide (PA6/PA66 con GF):Materie plastiche tecniche ad alta-temperatura che richiedono stabilità di pressione rigida e componenti di plastificazione bimetallici-resistenti all'usura.
Polietilene tereftalato (PET):Profili vite dedicati disponibili per lo stampaggio di preforme e contenitori a basso contenuto di-generazione di acetaldeide (AA).
Opzioni di configurazione
Per adattare la piattaforma di base a parametri di produzione specifici, gli acquirenti possono scegliere tra i seguenti moduli funzionali:
Opzioni vite e cilindro
Bimetallico resistente all'usura-standard: progettato per resine contenenti il 15%–25% di rinforzo in fibra di vetro.
Lega completamente resistente alla corrosione-: progettata per la lavorazione di ritardanti di fiamma, PVC e pacchetti di additivi altamente corrosivi.
Vite omogeneizzante ad alta-miscelazione: ottimizzata per la miscelazione di masterbatch ad alta-pigmento e una dispersione uniforme del colore.
Opzioni di movimento ausiliario e idromeccaniche
Circuiti idraulici di estrazione del nucleo: configurabili da 1 a 4 sequenze di valvole idrauliche indipendenti.
Servo-Espulsione elettrica: progettata per il movimento parallelo dell'espulsore durante l'apertura dello stampo e la conformità alle camere bianche.
Valvole di soffiaggio dell'aria: valvole pneumatiche multi-circuito con impostazioni di temporizzazione e pressione completamente configurabili.
Integrazione di automazione e controllo
Interfaccia IML (In{0}}Mold Labeling integrata): integrazione standardizzata EUROMAP 67 per robotica di etichettatura ad alta-velocità.
Interfaccia Robot Pick-and-Place: interfaccia di automazione EUROMAP 12 standardizzata per sistemi di estrazione delle parti.
Controller a canale caldo integrati:-moduli di controllo della temperatura integrati che supportano da 12 a 48 zone di riscaldamento indipendenti.
Produzione e controllo qualità
Ogni macchina è sottoposta a un rigoroso protocollo di test prima della spedizione per garantire la conformità strutturale e la precisione del posizionamento:
Fabbricazione del letto della macchina:Saldature in acciaio-alleviate sottoposte a ricottura termica prima della fresatura del portale CNC per garantire la stabilità dell'allineamento delle barre di collegamento-nel corso del funzionamento prolungato.
Verifica del parallelismo della piastra:Parallelismo misurato con un carico di serraggio del 100% utilizzando comparatori; la deviazione massima consentita è entro 0,05 mm sulla campata diagonale.
Test del ciclo a secco:48-ore di funzionamento continuo-in ciclo a secco con impostazioni di velocità massima per verificare l'equilibrio termico idraulico, la risposta della trasmissione e l'integrità delle guarnizioni senza perdite.
Allineamento dell'interferometro laser:Assi lineari calibrati al laser-per garantire precisione spaziale e assoluta ripetibilità di posizionamento.
Certificazioni di qualità:Conformità agli standard di produzione ISO 9001:2015; Verifica del marchio CE secondo la Direttiva Macchine 2006/42/CE e i requisiti di sicurezza EN 201 per le macchine per la plastica.
Personalizzazione e supporto OEM
Pacchetto per camere bianche per dispositivi medici monouso (conforme ISO Classe 8/GMP)
Per i produttori di dispositivi medici che operano in condizioni di camera bianca, la piattaforma di stampaggio a iniezione ibrida offre una configurazione specializzata di controllo della contaminazione-progettata per soddisfare gli standard ISO 14644-1 Classe 8:
Zona di bloccaggio-esente da lubrificanti e chiusa: le-barre di collegamento sono trattate con-cromatura resistente all'usura e utilizzano cuscinetti lineari-sigillati con grasso-di grado alimentare per prevenire l'aerosol di gocce d'olio vicino all'interfaccia dello stampo.
Pannelli in acciaio inossidabile e superfici pulibili: le coperture del telaio e i pannelli laterali sono realizzati in acciaio inossidabile AISI 304 spazzolato con geometria liscia e con angoli arrotondati-per eliminare le fessure che intrappolano la polvere-e consentire frequenti puliture chimiche-(compatibili con IPA/perossido).
Scarico dei pezzi e integrazione del trasportatore: è dotato di un supporto per cappa a flusso d'aria laminare integrato direttamente sopra la zona di bloccaggio dello stampo, che garantisce protezione dalla pressione positiva durante la caduta del pezzo e prelievo automatizzato del robot (interfaccia per camera bianca EUROMAP 67).
Circuito idraulico non-contaminante: le linee idrauliche all'interno della zona pulita utilizzano tubi flessibili in acciaio inossidabile a doppia-intrecciatura con raccordi rapidi-a secco, fluido certificato NSF H1-per uso alimentare e sfiati centralizzati per serbatoi dell'olio filtrati tramite HEPA-.
Ingegneria personalizzata aggiuntiva
Metallurgia personalizzata di viti e cilindri: rivestimenti specializzati (come il rivestimento in carburo di tungsteno) progettati per resine contenenti fino al 50% di rinforzo in fibra di vetro o additivi corrosivi.
Luce diurna e spaziatura-barre di collegamento estese: modifiche alla piastra per accogliere stampi impilabili ingombranti, stampi core-estraibili complessi o componenti-di imbutitura profonda.
Integrazione del protocollo di controllo personalizzato: supporto per comunicazioni OPC UA, protocolli di integrazione MES personalizzati e standard specifici di automazione di fabbrica.
Cosa dovrebbero fornire gli acquirenti per un preventivo accurato
Per ricevere una configurazione tecnica dettagliata e una proposta commerciale, includi i seguenti input tecnici nella tua richiesta:
Geometria e disegno della parte:File 3D STEP/IGES o disegni quotati 2D che descrivono in dettaglio lo spessore massimo e minimo della parete.
Specifica della resina:Grado del materiale, MFI/MFR e percentuale di additivi/riempitivi (ad es. fibra di vetro, ritardanti di fiamma).
Specifiche dello stampo:Numero di cavità, peso totale dell'iniezione (g o cm3), peso dello stampo e dimensioni esterne dello stampo (LxWxH).
Tempo di ciclo target:Tasso di produzione delle parti richiesto (parti/ora) o durata del ciclo complessivo target.
Requisiti ausiliari:Necessità di controllo integrato di canali caldi, estrattori di anime, otturatori a valvola o interfacce di automazione robotizzata (EUROMAP 67/77).
Domande frequenti
D: Qual è la differenza principale tra una macchina per lo stampaggio a iniezione ibrida e una macchina completamente elettrica?
R: Una macchina ibrida utilizza azionamenti elettrici per attività continue/ad alta-frequenza (rotazione della vite e movimento della pinza) e potenza idraulica per attività ad alta-dinamica/alta-forza (iniezione e mantenimento). Le macchine completamente elettriche utilizzano servomotori e viti a ricircolo di sfere per tutti gli assi. Gli ibridi offrono velocità di iniezione e densità di forza significativamente più elevate a un costo iniziale dell'attrezzatura inferiore per applicazioni a pareti sottili ad alta-pressione-, mentre i sistemi completamente elettrici eccellono nel funzionamento in camera bianca a zero{7}}olio assoluto.
D: In che modo un sistema ibrido riduce il consumo energetico operativo?
R: Il risparmio energetico si verifica perché l'azionamento elettrico di plastificazione funziona in modo indipendente senza utilizzare l'energia idraulica. Inoltre, la pompa idraulica principale utilizza un servoazionamento che si spegne completamente o funziona al numero di giri minimo durante le fasi di mantenimento e raffreddamento, eliminando le continue perdite di potenza al minimo tipiche delle pompe idrauliche-a cilindrata fissa.
D: Quale protocollo di manutenzione è richiesto per gli accumulatori idraulici?
R: Gli accumulatori a sacca richiedono un controllo periodico della pressione di precarica dell'azoto. Le ispezioni dovrebbero essere condotte ogni 6 mesi utilizzando apparecchiature di ricarica e test standard. I livelli di pressione dell'azoto devono essere mantenuti secondo i valori nominali di fabbrica per garantire velocità di accelerazione dell'iniezione costanti.
D: Questa piattaforma è in grado di gestire materiali abrasivi caricati con vetro-?
R: Sì. Durante la lavorazione di materiali contenenti vetro-riempiti o abrasivi, le macchine sono dotate di cilindri bimetallici specializzati (matrice con leghe di tungsteno/carburo di boro) e eliche a vite completamente temprate. Ciò previene l'usura prematura e mantiene un'efficienza di plastificazione stabile su lunghi cicli di produzione.
Etichetta sexy: macchina per lo stampaggio a iniezione ibrida ad alta velocità, produttori di macchine per lo stampaggio a iniezione ibrida ad alta velocità in Cina, fornitori, fabbrica


